
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

యాంగిల్ గ్రైండర్ బైయింగ్ గైడ్: సైజు, పవర్, స్పీడ్ మరియు డిస్క్లను ఎలా ఎంచుకోవాలి
2026-11-04
మెటీరియల్, ఆపరేషన్, ఆమోదించబడిన డిస్క్ మరియు పని స్థలాన్ని ముందుగా సరిపోల్చడం ద్వారా యాంగిల్ గ్రైండర్ను ఎంచుకోండి.అప్పుడు విద్యుత్ సరఫరా, లోడ్ చేయబడిన పనితీరు, నిర్వహణ మరియు నిర్వహణ ఖర్చులను సరిపోల్చండి. డిస్క్ వ్యాసం పరిమాణ తరగతిని సెట్ చేస్తుంది; సాధనం ఎంత ఆమోదయోగ్యమైన పనిని పూర్తి చేస్తుందో వాటేజ్ మరియు నో-లోడ్ RPM మాత్రమే మీకు చెప్పలేవు.
దిగుమతిదారులు, పంపిణీదారులు మరియు వర్క్షాప్ కొనుగోలుదారుల కోసం, ఉపయోగకరమైన పోలిక పూర్తి కాన్ఫిగరేషన్ను కలిగి ఉంటుంది: యంత్రం, గార్డు, అటాచ్మెంట్, మౌంటు హార్డ్వేర్ మరియు విద్యుత్ సరఫరా. ఈ గైడ్ ఆ ఎంపికలను ప్రచురించిన BOSI స్పెసిఫికేషన్లకు మరియు ఆచరణాత్మక నమూనా-మూల్యాంకన పద్ధతికి కలుపుతుంది.
యాంగిల్ గ్రైండర్ అంటే ఏమిటి మరియు అది ఎలా పని చేస్తుంది?
యాంగిల్ గ్రైండర్ అనేది హ్యాండ్హెల్డ్ పవర్ టూల్, ఇది యాంగిల్ గేర్బాక్స్ ద్వారా డిస్క్ను డ్రైవ్ చేస్తుంది. తగిన ఆమోదించబడిన అటాచ్మెంట్తో, అది కత్తిరించవచ్చు, గ్రైండ్ చేయవచ్చు, డీబర్ర్ చేయవచ్చు లేదా ఉపరితలాన్ని సిద్ధం చేయవచ్చు. దీనిని సైడ్ గ్రైండర్ అని కూడా అంటారు. “పోర్టబుల్ గ్రైండర్” మరియు “హ్యాండ్హెల్డ్ గ్రైండర్” అనేవి ఇతర టూల్ ఏర్పాట్లను కలిగి ఉండే విస్తృత వివరణలు.
మోటారు గేర్బాక్స్ను నడుపుతుంది, ఇది భ్రమణ దిశను మారుస్తుంది మరియు అవుట్పుట్ స్పిండిల్ను నడుపుతుంది. ఆ కుదురు వద్ద అటాచ్మెంట్ మౌంట్ అవుతుంది. అటాచ్మెంట్ మరియు యంత్రం కలిసి అనుమతించబడిన ఆపరేషన్ను నిర్ణయిస్తాయి; భౌతికంగా సరిపోయే డిస్క్ స్వయంచాలకంగా సరిపోదు.

యాంగిల్ గ్రైండర్ యొక్క భాగాలు మరియు వాటి విధులు
విద్యుత్ సరఫరా నుండి పని అటాచ్మెంట్ వరకు
సరఫరా → మోటార్కోణీయ గేర్బాక్స్ → కుదురుఆమోదించబడిన జోడింపు
మౌంటు
పేర్కొన్న అంచులు, గింజ లేదా ఆమోదించబడిన మౌంటు సిస్టమ్ అటాచ్మెంట్ను గుర్తించి అలాగే ఉంచుతుంది.
గార్డింగ్
గార్డు తప్పనిసరిగా యంత్రానికి మరియు అనుమతించబడిన అటాచ్మెంట్ మరియు ఆపరేషన్కు అనుగుణంగా ఉండాలి.
నియంత్రణ
మెయిన్ గ్రిప్, సైడ్ హ్యాండిల్ మరియు స్విచ్ లేఅవుట్ పూర్తి సాధనం ఎలా నియంత్రించబడుతుందో ప్రభావితం చేస్తుంది.
స్పిండిల్ లాక్ పవర్ ఐసోలేటెడ్తో సూచించిన విధంగా ఉపయోగించినప్పుడు అనుబంధ మార్పులకు సహాయపడుతుంది. ఇది ఆపరేటింగ్ బ్రేక్ నుండి వేరుగా ఉంటుంది. అదేవిధంగా, కాంపాక్ట్ బాడీ పేర్కొన్న హ్యాండిల్స్ లేదా సరైన నియంత్రణ అవసరాన్ని తీసివేయదు.
యాంగిల్ గ్రైండర్ వర్సెస్ ఇతర గ్రైండర్ రకాలు
ఒక బెంచ్ గ్రైండర్ స్థిరమైన యంత్రంపై దాని చక్రాలకు మద్దతు ఇస్తుంది; డై గ్రైండర్ సాధారణంగా దాని అనుబంధాన్ని టూల్ బాడీకి అనుగుణంగా ఉంచుతుంది. ఆ లేఅవుట్లు విభిన్న యాక్సెస్ మరియు వర్క్హోల్డింగ్ అవసరాలను అందిస్తాయి. కొటేషన్ను అభ్యర్థిస్తున్నప్పుడు, "గ్రైండర్" కోసం మాత్రమే అడగకుండా యాంగిల్ గ్రైండర్ మరియు దాని అవసరమైన ఆపరేషన్ను పేర్కొనండి.
యాంగిల్ గ్రైండర్ దేనికి ఉపయోగించబడుతుంది?
యాంగిల్ గ్రైండర్ యొక్క ప్రధాన ఉపయోగాలు కటింగ్, మెటీరియల్ రిమూవల్ మరియు ఉపరితల తయారీ. అవసరమైన ఫలితంతో ప్రారంభించండి. ట్యూబ్ను పొడవుగా కత్తిరించడం, వెల్డ్ను ధరించడం మరియు తుప్పు పట్టడం వంటివి ఒకే టూల్ బాడీని కలిగి ఉండవచ్చు, కానీ వాటికి వేర్వేరు జోడింపులు మరియు అంగీకార తనిఖీలు అవసరం.
| టాస్క్ | అంచనా వేయడానికి అటాచ్మెంట్ వర్గం | యంత్రం మరియు సెటప్ తనిఖీలు | ఆమోదయోగ్యమైన ఫలితం |
|---|---|---|---|
| కట్టింగ్ స్టీల్ ట్యూబ్ లేదా విభాగం | మెటీరియల్ కోసం కట్టింగ్ డిస్క్ ఆమోదించబడింది. | రీచ్, మౌంటు, కట్టింగ్ గార్డ్, స్పీడ్ రేటింగ్ మరియు వర్క్పీస్ సపోర్ట్. | పేర్కొన్న స్థానం మరియు అంచు పరిస్థితికి అనుగుణంగా కట్ పూర్తయింది. |
| వెల్డ్ గ్రౌండింగ్ లేదా డీబరింగ్ | తగిన గ్రౌండింగ్ వీల్ లేదా ఫ్లాప్ డిస్క్. | యాక్సెస్, లోడ్ ప్రవర్తన, అనుమతించబడిన సంప్రదింపు పద్ధతి మరియు నిర్వహణ. | భాగానికి ఆమోదయోగ్యం కాని నష్టం లేకుండా అవసరమైన పదార్థం తొలగింపు. |
| రస్ట్ లేదా పూత తొలగింపు | తగిన వైర్ బ్రష్ లేదా స్ట్రిప్పింగ్ డిస్క్ వంటి ఆమోదించబడిన క్లీనింగ్ అటాచ్మెంట్. | అటాచ్మెంట్ వేగం, గార్డు అవసరాలు మరియు ఉపరితల అనుకూలత. | అధిక బేస్-మెటీరియల్ తొలగింపు లేకుండా పేర్కొన్న ఉపరితల తయారీ. |
| టైల్, రాయి లేదా రాతి పని | ఆపరేషన్ కోసం మెటీరియల్-నిర్దిష్ట డైమండ్ జోడింపు ఆమోదించబడింది. | సాధనం అనుకూలత, లోతు, రక్షణ మరియు తగిన దుమ్ము-నియంత్రణ వ్యవస్థ. | అవసరమైన జ్యామితి మరియు పేర్కొన్న ఎక్స్పోజర్ నియంత్రణలతో ముగించండి. |
మెటల్ కటింగ్ కోసం యాంగిల్ గ్రైండర్ ఎంచుకోవడం
మెటల్ మరియు సెక్షన్ జ్యామితిని గుర్తించండి, దాని నామమాత్రపు మందం మాత్రమే కాదు. ఒక ట్యూబ్, ఫ్లాట్ ప్లేట్ మరియు సాలిడ్ బార్ విభిన్న యాక్సెస్ మరియు సపోర్ట్ కండిషన్లను కలిగి ఉంటాయి. సాధనం మరియు డిస్క్ దానిని చేరుకోవచ్చో లేదో నిర్ణయించే ముందు అవసరమైన కట్ను ఏర్పాటు చేయండి.
పదే పదే కార్బన్-స్టీల్ కట్టింగ్ కోసం, మెషిన్ పవర్ రేటింగ్ని పెంచే ముందు నేను ఆమోదించబడిన డిస్క్ మరియు వర్క్హోల్డింగ్ అమరికను పోల్చి చూస్తాను. డిస్క్ అనుచితంగా ఉంటే లేదా పని దానిపై మూసివేయబడితే, ఎక్కువ శక్తి సెటప్ను సరిచేయదు. కటింగ్ కోసం మాత్రమే ఉద్దేశించిన అటాచ్మెంట్పై సైడ్ ప్రెజర్ని ఉపయోగించవద్దు.
గ్రౌండింగ్, శుభ్రపరచడం మరియు పూర్తి చేయడం కోసం ప్రత్యేక ఎంపికలు అవసరం
గ్రౌండింగ్ పదార్థాన్ని తొలగిస్తుంది; పూర్తి చేయడం మిగిలిన ఉపరితలాన్ని నియంత్రిస్తుంది. వేగవంతమైన తొలగింపు రేటు మరింత పూర్తి చేసే పనిని వదిలివేయవచ్చు. ఒక ఉపయోగకరమైన నమూనా ట్రయల్ ప్రారంభ ఆపరేషన్ మరియు తర్వాత అవసరమైన ఏదైనా పని రెండింటినీ తనిఖీ చేస్తుంది.
రాయి లేదా కాంక్రీటుతో కూడిన నిర్మాణ పనుల కోసం, గ్రైండర్తో పూర్తి దుమ్ము-నియంత్రణ అమరికను ఎంచుకోండి. తగిన బ్లేడ్ మాత్రమే యంత్రం, గార్డు మరియు వెలికితీత పరికరాలు తగినవని నిర్ధారించదు.
యాంగిల్ గ్రైండర్ పరిమాణాలు: రీచ్ మరియు హ్యాండ్లింగ్ కోసం వ్యాసాన్ని ఎంచుకోండి
యాంగిల్ గ్రైండర్ పరిమాణం సాధారణంగా దాని ఉద్దేశించిన చక్రం లేదా డిస్క్ యొక్క నామమాత్రపు వ్యాసాన్ని సూచిస్తుంది. సాధారణ మార్కెట్ తరగతులలో 100, 115, 125, 150, 180 మరియు 230 మిమీ ఉన్నాయి. ఇవి వేర్వేరు యంత్రాలను వివరిస్తాయి; అవి ఒక గ్రైండర్కు అమర్చగల డిస్క్ల జాబితా కాదు.
| నామమాత్రపు డిస్క్ తరగతి | ఎంపిక ప్రాధాన్యత | ఇంకా ఏమి నిర్ధారణ కావాలి |
|---|---|---|
| 100 / 115 / 125 మి.మీ | యాక్సెస్, హ్యాండ్లింగ్ మరియు చిన్న పని కోసం అవసరమైన రీచ్. | వాస్తవ కట్టింగ్ కెపాసిటీ, ఆమోదించబడిన ఉపకరణాలు, పట్టు మరియు స్థానిక వినియోగ సరఫరా. |
| 150 మి.మీ | వేరొక సాధనం మరియు అటాచ్మెంట్ ప్యాకేజీతో అదనపు చేరువ. | బరువు, మౌంటు, వేగం మరియు ఉద్దేశించిన ఆపరేషన్ కోసం అనుకూలత. |
| 180 / 230 మి.మీ | పెద్ద అటాచ్మెంట్లు మరియు పని వారి చేరుకోవడం అవసరం. | రేట్ చేయబడిన సామర్థ్యం, నిర్వహణ స్థలం, మద్దతు, విద్యుత్ సరఫరా మరియు ఆపరేటర్ నియంత్రణ. |
డిస్క్ వ్యాసం ఖచ్చితమైన కట్టింగ్ లోతును పేర్కొనలేదు
పూర్తి డిస్క్ వ్యాసార్థం కట్టింగ్ డెప్త్గా అందుబాటులో లేదు. అంచులు, గేర్ హెడ్, గార్డు, అప్రోచ్ యాంగిల్ మరియు డిస్క్ వేర్ ఉపయోగించదగిన రీచ్ను ప్రభావితం చేస్తాయి. పేర్కొన్న సెటప్ కోసం తయారీదారు యొక్క కట్టింగ్-కెపాసిటీ సమాచారాన్ని ఉపయోగించండి, ఆపై వర్క్పీస్లో యాక్సెస్ను నిర్ధారించండి.
ఒక పెద్ద వెలుపలి వ్యాసం కూడా ఒక సాధనం పదార్థాన్ని వేగంగా తొలగిస్తుందని నిరూపించదు. అటాచ్మెంట్, లోడ్ మరియు టూల్ డిజైన్ ఆ పోలికలో భాగంగానే ఉంటాయి. అందుబాటులో ఉన్న అతిపెద్ద పరిమాణం కంటే ఉద్యోగానికి అవసరమైన రీచ్ను కొనుగోలు చేయండి.
పని అనుమతించే చోట మాత్రమే ప్రామాణీకరించండి
డిస్ట్రిబ్యూటర్ లేదా వర్క్షాప్ ఫ్లీట్ కోసం, తక్కువ అనుకూలమైన డిస్క్ పరిమాణాలు నిల్వను సులభతరం చేస్తాయి. ప్రామాణీకరించడానికి ముందు కస్టమర్ పనులు మరియు స్థానిక లభ్యతను తనిఖీ చేయండి. ప్రతి ఆపరేటర్కు పెద్ద యంత్రాన్ని సరఫరా చేయడం కంటే అసాధారణమైన పని కోసం ఒక పెద్ద సాధనాన్ని ఉంచడం చాలా ఆచరణాత్మకమైనది.
యాంగిల్ గ్రైండర్ వాటేజ్: ఇన్పుట్ పవర్ మరియు లోడ్ చేయబడిన పనితీరు
పవర్ రేటింగ్ సాధనాన్ని వివరించడంలో సహాయపడుతుంది, కానీ అది పూర్తి చేసిన పనిని కొలవడం కాదు. స్పెసిఫికేషన్ ఎలక్ట్రికల్ ఇన్పుట్, మెకానికల్ అవుట్పుట్ లేదా స్వల్పకాలిక స్థితిని వివరిస్తుందో లేదో నిర్ణయించండి. ఆ విలువలు ఒకదానికొకటి భర్తీ చేయబడవు.
అదే సందర్భంలో రేటింగ్లను సరిపోల్చండి
BOSI S1M-08-100Aని 750 W వద్ద మరియు S1M-BS11-100Aని 1200 W వద్ద జాబితా చేస్తుంది, రెండూ 100 mm చక్రం మరియు 11,000 r/min నో-లోడ్ వేగంతో ఉంటాయి. జాబితా చేయబడిన శక్తి నిష్పత్తి 1200/750 = 1.6. ఇది కట్టింగ్ వేగం, టార్క్ లేదా సేవా జీవితాన్ని 1.6 రెట్లు ఏర్పాటు చేయదు. ప్రచురించిన గణాంకాలు ఉన్నాయిబ్లాక్ వారియర్ ఉత్పత్తి పేజీ.
AC సాధనం కోసం, ప్రస్తుత రేటింగ్కు దాని సరఫరా-వోల్టేజ్ సందర్భం కూడా అవసరం. ఆంప్స్ ద్వారా వోల్ట్లను గుణించడం స్పష్టమైన ఇన్పుట్ శక్తిని ఇస్తుంది; ఇది యాంత్రిక ఉత్పత్తిని స్థాపించదు. అవుట్పుట్-పవర్ ముగింపును రూపొందించే ముందు నష్టాలు మరియు ఎలక్ట్రికల్ ఆపరేటింగ్ పరిస్థితులను తప్పనిసరిగా లెక్కించాలి.
సాధారణ ఆపరేషన్ నుండి ఓవర్లోడ్ బొమ్మలను వేరు చేయండి
దిBOSI యాంగిల్ గ్రైండింగ్ మెషిన్ పేజీ3800 W ఓవర్లోడ్ ఫిగర్ను స్వల్పకాలిక గరిష్ట స్థాయిగా వివరిస్తుంది. ఆ శిఖరం పెద్ద మోడళ్ల యొక్క నిరంతర రేటింగ్ను ఏర్పాటు చేయదు. అసలు నేమ్ప్లేట్ మరియు ఆపరేటింగ్ సూచనల నుండి ఎంచుకోండి, ఆపై ఉద్దేశించిన పని చక్రాన్ని మూల్యాంకనం చేయండి.
లోడ్ కింద ఉపయోగకరమైన అవుట్పుట్ కోసం చూడండి
తక్కువ పరిమాణంలో ఉన్న గ్రైండర్ అధిక లోడ్ కింద పని వేగాన్ని కోల్పోతుంది. ఫీడ్ని బలవంతం చేయడం వల్ల అసమతుల్యతను పరిష్కరించడం కంటే తాపన మరియు బైండింగ్ ప్రమాదాన్ని పెంచుతుంది. పూర్తి ఆమోదయోగ్యమైన కట్లు, అవసరమైన పాజ్లు మరియు అదే పరిస్థితుల్లో డిస్క్ వినియోగాన్ని సరిపోల్చండి. పెట్టెపై ఉన్న అధిక సంఖ్య ఆ రికార్డును భర్తీ చేయదు.
యాంగిల్ గ్రైండర్ RPM: లోడ్ లేని వేగం, రిమ్ వేగం మరియు వేరియబుల్ వేగం
RPM నిమిషానికి విప్లవాలను వివరిస్తుంది. నో-లోడ్ RPM అనేది వర్కింగ్ కట్ లేదా గ్రైండింగ్ లోడ్ లేని వేగం. ఇది ఆపరేటింగ్ పరిస్థితిని గుర్తించడంలో మరియు అటాచ్మెంట్ అనుకూలతను అంచనా వేయడంలో సహాయపడుతుంది; ఇది పదార్థం-తొలగింపు రేటును పేర్కొనలేదు.
వ్యాసంతో కలిపి వేగం చదవండి
డిస్క్ యొక్క వెలుపలి అంచు వద్ద లెక్కించబడిన వేగం v = π × D × n / 60, ఇక్కడ D అనేది మీటర్లలో వ్యాసం మరియు n అనేది r/min. ఒక పెద్ద డిస్క్ దాని RPM తక్కువగా ఉన్నప్పుడు కూడా వేగంగా కదిలే అంచుని కలిగి ఉంటుంది.
విభిన్న RPM, విభిన్న వ్యాసం
100 mm · 12,000 r/min
62.8 మీ/సె
నో-లోడ్ రిమ్ వేగం లెక్కించబడుతుంది.
150 mm · 9,000 r/min
70.7 మీ/సె
నో-లోడ్ రిమ్ వేగం లెక్కించబడుతుంది.
230 mm · 6,000 r/min
72.3 మీ/సె
నో-లోడ్ రిమ్ వేగం లెక్కించబడుతుంది.
100 mm / 12,000 r/min కలయికలో కనిపిస్తుందిబ్లాక్ వారియర్ స్పెసిఫికేషన్స్; ఇతర కలయికలు కనిపిస్తాయియాంగిల్ గ్రైండింగ్ మెషిన్ స్పెసిఫికేషన్స్. పైన ఉన్న రెండు 100 mm, 11,000 r/min ఉదాహరణలకు, అదే గణన సుమారుగా 57.6 m/sని ఇస్తుంది.
అటాచ్మెంట్ మరియు ముగింపు కోసం సర్దుబాటును ఎంచుకోండి
ఆమోదించబడిన అటాచ్మెంట్ లేదా కావలసిన ముగింపు వేరే వేగం కోసం కాల్ చేసినప్పుడు వేరియబుల్ వేగం ఉపయోగపడుతుంది. సాధనం ఇప్పటికీ ఆ సెట్టింగ్లో తగిన నియంత్రణ మరియు పనితీరును అందించాలి. సర్దుబాటు చేయగల RPM ఉన్న గ్రైండర్ ప్రతి పాలిషింగ్ మెషీన్కు స్వయంచాలకంగా ప్రత్యామ్నాయం కాదు.
భారీ పరిమాణంలో లేదా ఆమోదించబడని అటాచ్మెంట్ను మౌంట్ చేయడానికి అనుమతిగా తగ్గించిన సెట్టింగ్ని ఉపయోగించవద్దు. వ్యాసం, మౌంటు, రక్షణ మరియు వేగం అవసరాలు అన్నీ ఇప్పటికీ వర్తిస్తాయి.
డిస్క్ అనుకూలత: అర్బోర్ సైజు, స్పిండిల్ థ్రెడ్, అంచులు మరియు గార్డ్లు
డిస్క్ వ్యాసం మాత్రమే కాకుండా పూర్తి మౌంటు స్పెసిఫికేషన్ను తనిఖీ చేయండి.అనుబంధ లిస్టింగ్లోని "ఆర్బర్ సైజు" అనేది తరచుగా సెంటర్ బోర్ను సూచిస్తుంది, అయితే గ్రైండర్ స్పెసిఫికేషన్ దాని స్పిండిల్ థ్రెడ్ను విడిగా జాబితా చేస్తుంది. ప్రతి పరిమాణం ఏమి వివరిస్తుందో నిర్ధారించండి.
థ్రెడ్ నుండి బోర్ను వేరు చేయండి
BOSI యొక్కలి-అయాన్ బ్రష్లెస్ యాంగిల్ గ్రైండర్100 mm వీల్, 16 mm వీల్ బోర్ మరియు M10 స్పిండిల్ థ్రెడ్ను జాబితా చేస్తుంది. 16 mm బోర్ మరియు M10 థ్రెడ్ మౌంటు అమరిక యొక్క వివిధ భాగాలను వివరిస్తుంది. అవి మార్చుకోగలిగిన కొలతలు కావు మరియు అవి అన్ని గ్రైండర్ల కోసం సార్వత్రిక లక్షణాలు కావు.
| తనిఖీ చేయండి | పరిష్కరించాల్సిన ప్రశ్న |
|---|---|
| వ్యాసం మరియు అటాచ్మెంట్ రూపం | మోడల్ మరియు ఆపరేషన్ కోసం ఈ పరిమాణం మరియు జోడింపు రకం ఆమోదించబడిందా? |
| బోర్ లేదా థ్రెడ్ అమర్చడం | అటాచ్మెంట్ పేర్కొన్న లొకేటింగ్ మరియు మౌంటు అమరికతో సరిపోలుతుందా? |
| Flanges మరియు fastening | సరైన భాగాలు మరియు అసెంబ్లీ సూచనలు అందించబడ్డాయా? |
| స్పీడ్ రేటింగ్ | అటాచ్మెంట్ గ్రైండర్ గరిష్ట వేగం లేదా అంతకంటే ఎక్కువ రేట్ చేయబడిందా? |
| మెటీరియల్ మరియు ఆపరేషన్ | ఆ అటాచ్మెంట్ కోసం కటింగ్, ఫేస్ గ్రైండింగ్, క్లీనింగ్ లేదా ఫినిషింగ్ స్పష్టంగా అనుమతించబడుతుందా? |
| గార్డ్ | పేర్కొన్న గార్డు ఈ ఆమోదించబడిన కలయికకు సరిపోతుందా? |
CCOHS పోర్టబుల్-గ్రైండర్ మార్గదర్శకత్వంఅటాచ్మెంట్ స్పీడ్ రేటింగ్ తప్పనిసరిగా గ్రైండర్ గరిష్ట వేగానికి సమానంగా లేదా మించి ఉండాలి అని నిర్దేశిస్తుంది. ఇది తప్పు-పరిమాణ గ్రైండర్పై అటాచ్మెంట్ను బలవంతంగా లేదా దాని మౌంటు రంధ్రం మార్చకుండా హెచ్చరిస్తుంది.
అనుమతించబడిన ఆపరేషన్ను సరిపోల్చండి
కట్టింగ్ డిస్క్, గ్రౌండింగ్ వీల్, ఫ్లాప్ డిస్క్, వైర్ బ్రష్ మరియు డైమండ్ అటాచ్మెంట్లు వేర్వేరు పని అవసరాలను కలిగి ఉంటాయి. ఖచ్చితమైన ఉత్పత్తి కోసం మెటీరియల్ అనుకూలత మరియు అనుమతించబడిన సంప్రదింపు పద్ధతిని నిర్ధారించండి. రంగు, రూపాన్ని లేదా అనుబంధాన్ని కుదురుపై బిగించవచ్చనే వాస్తవాన్ని బట్టి అనుకూలతను ఊహించవద్దు.
OSHA లుపోర్టబుల్ పవర్-టూల్ మార్గదర్శకత్వంతయారీదారు-ఆమోదించిన జోడింపులు ఎందుకు ముఖ్యమైనవి అని వివరిస్తుంది మరియు ఉద్దేశించిన రాపిడి జోడింపుల కోసం సా బ్లేడ్లను భర్తీ చేయడం గురించి హెచ్చరిస్తుంది. ఆమోదించబడిన కలయికను కొనుగోలు యూనిట్గా పరిగణించండి.
కార్డ్డ్ వర్సెస్ కార్డ్లెస్ యాంగిల్ గ్రైండర్లు: పని చక్రం కోసం ఎంచుకోండి
కార్డెడ్ గ్రైండర్ బ్యాటరీ మార్పులను నివారిస్తుంది కానీ తగిన సరఫరా మరియు కేబుల్ అమరిక అవసరం. కార్డ్లెస్ గ్రైండర్ బ్యాటరీ మరియు ఛార్జింగ్ అవసరాలను జోడిస్తూ, చెదరగొట్టబడిన ఉద్యోగాలపై సెటప్ పరిమితులను తగ్గిస్తుంది. అవసరమైన అంతరాయాలతో సహా గడిచిన పని సమయాన్ని మరియు ఆమోదయోగ్యమైన అవుట్పుట్ను సరిపోల్చండి.
పూర్తి కార్డ్లెస్ కిట్ను సరిపోల్చండి
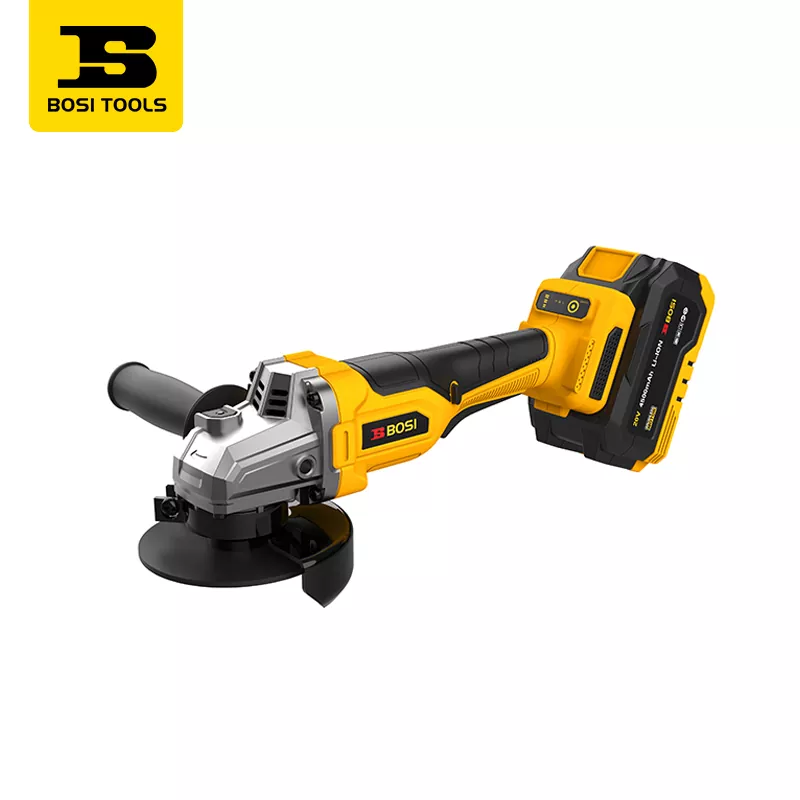
ఖచ్చితమైన బ్యాటరీ మోడల్, సామర్థ్యం, ఛార్జర్, సరఫరా చేయబడిన పరిమాణం మరియు ఇన్స్టాల్ చేయబడిన బరువును జాబితా చేయండి. పనిభారానికి సరిపోయే ఛార్జింగ్ ప్లాన్లో మాత్రమే విడి బ్యాటరీ ఉపయోగపడుతుంది. రెండు బ్యాటరీలు మరియు ఒక ఛార్జర్, రోజంతా నిరంతరాయంగా ఉత్పత్తిని నిరూపించవు.
బ్యాటరీ సామర్థ్యం రన్టైమ్ హామీ కాదు
అదే వోల్టేజ్ ప్రాతిపదికన, ఎక్కువ Ah అనేది ఎక్కువ నామమాత్రపు ఛార్జ్ సామర్థ్యాన్ని సూచిస్తుంది, అయితే రన్టైమ్ కూడా లోడ్, ఉపయోగించగల శక్తి, ప్యాక్ పరిస్థితి మరియు ఆపరేటింగ్ పరిమితులపై ఆధారపడి ఉంటుంది. 6.0/4.0 సామర్థ్య నిష్పత్తిని హామీ ఇవ్వబడిన 1.5 రెట్లు రన్టైమ్ క్లెయిమ్గా మార్చవద్దు. పేర్కొన్న ప్యాక్లతో ఉద్దేశించిన పనిని కొలవండి.
ఖచ్చితమైన మోడల్ ద్వారా బ్యాటరీ మరియు ఛార్జర్ అనుకూలతను నిర్ధారించండి. సమాన వోల్టేజ్ లేబుల్లు ఎలక్ట్రికల్, మెకానికల్ లేదా నియంత్రణ అనుకూలతను ఏర్పాటు చేయవు. మాకార్డ్లెస్ పవర్-టూల్ కొనుగోలు గైడ్విస్తృత ప్లాట్ఫారమ్ మరియు కిట్ నిర్ణయాన్ని కవర్ చేస్తుంది.
పవర్ సోర్స్ నుండి మోటార్ రకాన్ని వేరుగా ఉంచండి
బ్రష్లెస్ మోటార్ కమ్యుటేషన్ను వివరిస్తుంది; కార్డ్లెస్ సరఫరా అమరికను వివరిస్తుంది. బ్రష్ లేని మోటారు కార్బన్-బ్రష్ పరిచయాన్ని తొలగిస్తుంది, అయితే పూర్తి గ్రైండర్ ఇప్పటికీ బేరింగ్లు, గేరింగ్, నియంత్రణలు మరియు ఇతర సేవా అవసరాలను కలిగి ఉంటుంది. మోటారు లేబుల్ నిర్వహణ-రహిత ఆపరేషన్ను ఏర్పాటు చేస్తుందని భావించడం కంటే మొత్తం ఉత్పత్తిని అంచనా వేయండి.
నియంత్రణలు, భద్రతా లక్షణాలు మరియు దుమ్ము నిర్వహణ
అది అమర్చబడిందా అని అడిగే ముందు నియంత్రణ ఏమి చేస్తుందో అడగండి. పుష్ బటన్, స్లయిడ్ స్విచ్ మరియు నిరంతర-పీడన నియంత్రణ అనేది విభిన్న వివరణలు. ఫోటోగ్రాఫ్లోని స్థానం లేదా ఆకారం ఆపరేటింగ్ ప్రవర్తనను నిర్ధారించలేదు.
స్విచ్ ఆఫ్ మరియు బ్రేకింగ్ వేర్వేరు విధులు
నిరంతర-పీడన స్విచ్ను విడుదల చేయడం డ్రైవ్ శక్తిని తొలగిస్తుంది; ఆపే సమయం యంత్రం మరియు ఏదైనా అమర్చిన బ్రేక్పై ఆధారపడి ఉంటుంది. సాఫ్ట్ స్టార్ట్ స్టార్టప్ని నిర్వహిస్తుంది, రీస్టార్ట్ ప్రొటెక్షన్ అంతరాయం ఉన్న సరఫరాను సూచిస్తుంది మరియు కిక్బ్యాక్-రెస్పాన్స్ ఫీచర్లు నిర్దిష్ట ఆపరేటింగ్ ఈవెంట్లను పరిష్కరిస్తాయి. మోడల్ కోసం ప్రతి ఫంక్షన్ని విడిగా నిర్ధారించండి.
కాన్ఫిగర్ చేయబడిన సాధనాన్ని దాని అవసరమైన హ్యాండిల్స్ మరియు ఉద్దేశించిన బ్యాటరీ లేదా కేబుల్ అమరికతో నిర్వహించండి. గ్రిప్ చుట్టుకొలత, బ్యాలెన్స్, స్విచ్ యాక్సెస్ మరియు వర్కింగ్ స్పేస్ బేర్-టూల్ బరువులో చిన్న తేడా కంటే ఎక్కువ ముఖ్యమైనవి. CCOHS రెండు-చేతుల పట్టును మరియు గ్రైండర్ను అమర్చడానికి ముందు అటాచ్మెంట్ ఆగిపోయే వరకు వేచి ఉండాలని సలహా ఇస్తుంది. దాని చూడండిపోర్టబుల్-గ్రైండర్ మార్గదర్శకత్వం.
సెటప్లో భాగంగా దుమ్ము నియంత్రణను ఎంచుకోండి
కాంక్రీట్ మరియు రాతి పనికి అనుకూలమైన ష్రౌడ్ మరియు దుమ్ము-సేకరణ వ్యవస్థ అవసరం కావచ్చు. మెషీన్ను ఎంచుకునే ముందు ఫిట్, ఎక్స్ట్రాక్షన్ అవసరాలు మరియు టాస్క్ యొక్క ఎక్స్పోజర్ నియంత్రణలను తనిఖీ చేయండి. సాధారణ ముసుగు లేదా ధృవీకరించని వాక్యూమ్ కనెక్షన్ అనేది పూర్తి పరికర వివరణ కాదు.
పేర్కొన్న US నిర్మాణ పనుల కోసం, OSHAలుహ్యాండ్హెల్డ్-గ్రైండర్ సిలికా ఫ్యాక్ట్ షీట్దుమ్ము-సేకరణ వ్యవస్థలు మరియు ప్రయోజనం-రూపకల్పన చేసిన ఇంటిగ్రేటెడ్ వాటర్-డెలివరీ పరికరాలను వివరిస్తుంది. దాని తడి-పద్ధతి నిబంధనలు సాధారణ డ్రై-యూజ్ గ్రైండర్కు నీటిని జోడించడానికి అనుమతి లేదు. పరికరాల సూచనలను మరియు కార్యాలయానికి వర్తించే అవసరాలను అనుసరించండి.
BOSI యాంగిల్ గ్రైండర్ కాన్ఫిగరేషన్లు పోల్చబడ్డాయి
పూర్తి కాన్ఫిగరేషన్ కొటేషన్లో ఎందుకు ఉందో క్రింది ఉదాహరణలు చూపుతాయి. అవి ప్రచురించబడిన ఉత్పత్తి వివరణలు, నియంత్రిత పనితీరు ర్యాంకింగ్ కాదు. ఇంతకు ముందు చర్చించబడిన సాధారణ పరిమాణ తరగతులు ప్రతి BOSI సిరీస్లో ప్రతి పరిమాణం అందుబాటులో ఉన్నాయని అర్థం కాదు.
| ఆకృతీకరణ | ప్రచురించబడిన విద్యుత్ లేదా సరఫరా | డిస్క్ వ్యాసం | లోడ్ లేని వేగం | ఎంపిక ప్రశ్న |
|---|---|---|---|---|
| బ్లాక్ వారియర్ S1M-08-100A | 750 W | 100 మి.మీ | 11,000 r/నిమి | ఈ కాన్ఫిగరేషన్ ఉద్దేశించిన పని మరియు చక్రాన్ని పూర్తి చేస్తుందా? |
| బ్లాక్ వారియర్ S1M-BS11-100A | 1200 W | 100 మి.మీ | 11,000 r/నిమి | అదే పని పరిస్థితుల్లో ఏ ఉపయోగకరమైన తేడా కనిపిస్తుంది? |
| యాంగిల్ గ్రైండింగ్ మెషిన్, 150 mm ఎంపికలు | 1600 W | 150 మి.మీ | 9000 లేదా 8200 r/min | ఏ ఖచ్చితమైన వెర్షన్ మరియు ఆమోదించబడిన అటాచ్మెంట్ ఆపరేషన్కు సరిపోతాయి? |
| యాంగిల్ గ్రైండింగ్ మెషిన్, 230 mm ఎంపిక | 10 ఎ | 230 మి.మీ | 6000 r/min | అసలు ఎలక్ట్రికల్ కాన్ఫిగరేషన్, రీచ్ మరియు హ్యాండ్లింగ్ అనుకూలంగా ఉన్నాయా? |
| లి-అయాన్ బ్రష్లెస్ యాంగిల్ గ్రైండర్ | 20 V; 4.0 లేదా 6.0 ఆహ్ | 100 మి.మీ | పుష్-బటన్: 3500/6000/8500; సైడ్-స్విచ్: 3500/6000/8000 r/min | ఏ స్విచ్ వెర్షన్, ప్యాక్ మరియు వర్కింగ్-స్పీడ్ కాంబినేషన్ అవసరం? |
| బంబుల్బీ బ్రష్లెస్ లిథియం బ్యాటరీ యాంగిల్ గ్రైండర్ | 20 V; 4.5 ఆహ్ | 100 మి.మీ | 3600/6700/8800 r/min | పూర్తి సరఫరా చేయబడిన కిట్ పని చక్రానికి మద్దతు ఇస్తుందా? |
మూలాలు:బ్లాక్ వారియర్ కార్డెడ్ సిరీస్, యాంగిల్ గ్రైండింగ్ మెషిన్ సిరీస్, లి-అయాన్ బ్రష్లెస్ యాంగిల్ గ్రైండర్, మరియుబంబుల్బీ సిరీస్.

రెండు 100 mm కార్డెడ్ ఉదాహరణలు ఉపయోగకరమైన పోలికను చేస్తాయి ఎందుకంటే వాటి జాబితా చేయబడిన నో-లోడ్ వేగం ఒకే విధంగా ఉంటుంది, అయితే పవర్ రేటింగ్లు భిన్నంగా ఉంటాయి. కార్డ్లెస్ సిరీస్ కోసం, స్విచ్ వెర్షన్ కూడా ప్రచురించబడిన అత్యధిక వేగాన్ని మారుస్తుంది. ప్రతి ఎంపికను "100 mm గ్రైండర్"కి తగ్గించడం కంటే ఆర్డర్ స్పెసిఫికేషన్లో ఆ వ్యత్యాసాలను ఉంచండి.
నేను కస్టమర్ యొక్క ఆపరేషన్ మరియు అందుబాటులో ఉన్న వినియోగ వస్తువుల నుండి షార్ట్లిస్ట్ చేస్తాను, ఆపై పూర్తి నమూనాలను సరిపోల్చండి. ఇది అనుచితమైన అటాచ్మెంట్ లేదా యాక్సెస్ లేకపోవడం వల్ల ఏర్పడే సమస్య కోసం మరింత శక్తివంతమైన లేదా పెద్ద కాన్ఫిగరేషన్ను సిఫార్సు చేయకుండా ఉంచుతుంది.
నమూనాలు మరియు తనిఖీ రికార్డులను ఎలా సరిపోల్చాలి
మెటల్ కట్టింగ్ నమూనాలను పోల్చినప్పుడు అదే ఉక్కు విభాగం, ఆమోదించబడిన కట్టింగ్-డిస్క్ స్పెసిఫికేషన్, సరఫరా పరిస్థితులు మరియు పని చక్రాన్ని ఉపయోగించండి. ఆమోదయోగ్యమైన కట్లు, గడిచిన సమయం, డిస్క్ వినియోగం మరియు అంతరాయాలను రికార్డ్ చేయండి. కాన్ఫిగరేషన్ మారితే, ఆ మార్పును రికార్డ్లో కనిపించేలా చేయండి.
ప్రారంభించడానికి ముందు ఫలితాన్ని నిర్వచించండి
కటింగ్ కోసం, విభాగం, కట్ స్థానం మరియు ఆమోదయోగ్యమైన అంచు పరిస్థితిని పేర్కొనండి. గ్రౌండింగ్ కోసం, తొలగించాల్సిన పదార్థం యొక్క ప్రాంతం లేదా మొత్తం మరియు మిగిలిన ఉపరితల అవసరాన్ని నిర్వచించండి. అదనపు రీవర్క్ అవసరమయ్యే వేగవంతమైన ఫలితం అదే అవుట్పుట్ కాదు.
| రికార్డ్ చేయండి | చేర్చండి | కారణం |
|---|---|---|
| సాధనం కాన్ఫిగరేషన్ | మోడల్, డిస్క్ క్లాస్, స్పీడ్ సెట్టింగ్, సరఫరా; వర్తించే చోట ఖచ్చితమైన బ్యాటరీ మరియు ఛార్జర్. | విభిన్న కాన్ఫిగరేషన్లను గుర్తించగలిగేలా ఉంచుతుంది. |
| అటాచ్మెంట్ | ఉత్పత్తి వివరణ, పరిమాణం, మెటీరియల్ అనుకూలత, ప్రారంభ స్థితి మరియు మౌంటు అమరిక. | యంత్ర ప్రభావాల నుండి అనుబంధ ప్రభావాలను వేరు చేస్తుంది. |
| వర్క్పీస్ మరియు ఫిక్చర్ | మెటీరియల్, విభాగం, అవసరమైన ఆపరేషన్ మరియు మద్దతు అమరిక. | పనిని పునరావృతం చేస్తుంది. |
| అంగీకారం | పూర్తయిన కోతలు లేదా నిర్వచించిన గ్రౌండింగ్ ఫలితం; తిరస్కరిస్తుంది మరియు తిరిగి పని చేస్తుంది. | కార్యాచరణ మాత్రమే కాకుండా ఉపయోగపడే పనిని కొలుస్తుంది. |
| సమయం మరియు అంతరాయాలు | పని సమయం, అనుబంధ మార్పులు, బ్యాటరీ మార్పులు మరియు అవసరమైన పాజ్లు విడివిడిగా. | పూర్తి చక్రం ఎక్కడ ఖర్చు చేయబడిందో చూపిస్తుంది. |
| తినుబండారాలు | అంగీకరించిన పద్ధతిలో అటాచ్మెంట్ వినియోగం మరియు రీప్లేస్మెంట్ పాయింట్. | ఖర్చు పోలికకు మద్దతు ఇస్తుంది. |
| హ్యాండ్లింగ్ | కాన్ఫిగర్ చేయబడిన బరువు, యాక్సెస్, గ్రిప్, నియంత్రణలు మరియు గమనించిన వైబ్రేషన్. | అధికారిక వైబ్రేషన్ పరీక్షను క్లెయిమ్ చేయకుండానే ఆచరణాత్మక తేడాలను క్యాప్చర్ చేస్తుంది. |
| పునరావృతం | నమూనా గుర్తింపు, పునరావృత పరుగులు, షరతులు మరియు ఏవైనా వ్యత్యాసాలు. | ఒక అనుకూలమైన పరుగు విస్తృత దావాగా మారకుండా నిరోధిస్తుంది. |
తగిన పర్యవేక్షణ మరియు నియంత్రణలతో సాధనం మరియు జోడింపు సూచనలలో ట్రయల్స్ నిర్వహించండి. యంత్రం యొక్క పరిమితిని కనుగొనడానికి స్టాల్ను బలవంతం చేయవద్దు. ఒక చిన్న అప్లికేషన్ ట్రయల్ ఆ సెటప్లో ప్రవర్తనను ఏర్పాటు చేస్తుంది; ఇది సంవత్సరాల సేవా జీవితాన్ని ఏర్పాటు చేయదు.
ఫ్యాక్టరీ తనిఖీ సమాచారాన్ని సందర్భానుసారంగా చదవండి
దిబ్లాక్ వారియర్ పేజీనో-లోడ్ వేగం మరియు 0.05 మిమీ కంటే ఎక్కువ లేని స్పిండిల్ రనౌట్తో సహా తనిఖీ అంశాలను ప్రచురిస్తుంది. ఇది 100 గంటల ఆపరేషన్ తర్వాత అసలు పొడవులో మూడింట ఒక వంతు కంటే ఎక్కువ కార్బన్-బ్రష్ ధరించడాన్ని కూడా వివరిస్తుంది. ఇవి సరఫరాదారు-ప్రచురించిన తనిఖీ ప్రమాణాలు, సంబంధిత మోడల్ యొక్క టెస్ట్ రికార్డ్కు ప్రత్యామ్నాయం కాదు.
రనౌట్ కోసం కొలత పాయింట్ మరియు పద్ధతిని, బ్రష్ పరీక్ష కోసం లోడింగ్ మరియు సైకిల్ మరియు పరీక్షించిన కాన్ఫిగరేషన్ యొక్క గుర్తింపును అభ్యర్థించండి. జ్యామితీయ రనౌట్ చెక్ అనేది వైబ్రేషన్-ఎమిషన్ కొలతకు భిన్నంగా ఉంటుంది. బ్రష్-వేర్ ప్రమాణం మొత్తం-టూల్ జీవిత హామీకి భిన్నంగా ఉంటుంది. ఈ వ్యత్యాసాలు వాస్తవ అవసరానికి సమాధానమిచ్చే సాక్ష్యం కోసం కొనుగోలుదారుని అడగడానికి సహాయపడతాయి.
యాజమాన్య ధరను సరిపోల్చండి మరియు బల్క్-ఆర్డర్ కాన్ఫిగరేషన్ను నిర్ధారించండి
సమానమైన కిట్లతో ప్రారంభించండి. బేర్ టూల్, ఒక బ్యాటరీతో కూడిన సాధనం మరియు రెండు-బ్యాటరీ ప్యాకేజీ వేర్వేరు కొనుగోళ్లు. నిర్వహణ ఖర్చు కోసం, పేర్కొన్న వ్యవధిలో ఆమోదించబడిన అవుట్పుట్తో సాధనం కేటాయింపు, వినియోగ వస్తువులు, శ్రమ, శక్తి మరియు సేవను సరిపోల్చండి.
ఆమోదయోగ్యమైన కట్ లేదా పూర్తయిన భాగానికి ధర
రెండు ఎంపికల కోసం ఒకే అవుట్పుట్ నిర్వచనాన్ని ఉపయోగించండి. ఒకే సమయాన్ని రెండుసార్లు లెక్కించకుండా రీవర్క్ లేబర్ మరియు సంబంధిత అంతరాయాలను లెక్కించండి. పంపిణీదారు కోసం, మీ స్వంత స్టాక్, సేవ మరియు వారంటీ-నిర్వహణ ఖర్చుల నుండి కస్టమర్ యొక్క ఆపరేటింగ్ పొదుపులను కూడా వేరు చేయండి.
US$20 ప్రీమియం మరియు US$15/గంట విలువ కలిగిన లేబర్తో సచిత్రమైన కొనుగోలును పరిగణించండి. సరిపోలిన ట్రయల్స్ ఆమోదయోగ్యమైన కట్కు మూడు-సెకన్ల పొదుపును ఏర్పాటు చేస్తే, లేబర్ ఆదా 3/3600 × US$15 = ఒక్కో కట్కు US$0.0125. 1,600 ఆమోదయోగ్యమైన కట్ల తర్వాత ప్రీమియం రికవర్ చేయబడుతుంది, అందించిన వినియోగ వస్తువులు, శక్తి మరియు సేవా ఖర్చులు సమానంగా ఉంటాయి.
ఇలస్ట్రేటివ్ లేబర్-ఓన్లీ బ్రేక్-ఈవెన్
ఊహించిన ప్రీమియం
US$20
అదనపు కొనుగోలు ఖర్చు.
షరతులతో కూడిన పొదుపు
US$0.0125 / కట్
US$15/గంటకు 3 సెకన్లు.
ఖర్చు రికవరీ
1,600 ఆమోదయోగ్యమైన కోతలు
US$20 ÷ US$0.0125.
కొనుగోలు నిర్ణయానికి ఇది థ్రెషోల్డ్. పొదుపు జరుగుతుందనడానికి ఇది రుజువు కాదు మరియు పవర్-రేటింగ్ నిష్పత్తి తప్పిపోయిన ట్రయల్ ఫలితాన్ని అందించదు. పని పరిమాణం ఎప్పుడూ ఆ థ్రెషోల్డ్ను చేరుకోకపోతే, అప్గ్రేడ్కి దాని ప్రీమియంను సమర్థించుకోవడానికి మరొక ప్రదర్శిత ప్రయోజనం అవసరం.
ఆర్డర్ చేయడానికి ముందు కాన్ఫిగరేషన్ను లాక్ చేయండి
- ఖచ్చితమైన మోడల్, సరఫరా వోల్టేజ్, ఫ్రీక్వెన్సీ, ప్లగ్ మరియు అవసరమైన మార్కెట్ పత్రాలు మరియు లేబుల్లను నిర్ధారించండి.
- కార్డ్లెస్ కిట్ల కోసం, బ్యాటరీ మరియు ఛార్జర్ మోడల్లు, పరిమాణాలు మరియు అనుకూలతను పేర్కొనండి.
- ఆమోదించబడిన ఉపకరణాలు, మౌంటు హార్డ్వేర్, గార్డ్లు, హ్యాండిల్స్ మరియు చేర్చబడిన సాధనాలను జాబితా చేయండి.
- తనిఖీ పద్ధతి, అంగీకార ప్రమాణాలు మరియు ఆమోదించబడిన నమూనా యొక్క గుర్తింపును అంగీకరించండి.
- ఆర్డర్లో చూపబడిన విడి భాగాలు, సేవా మార్గం, ప్యాకేజింగ్ మరియు కాన్ఫిగరేషన్ను నిర్ధారించండి.
BOSI సాధనాలు Ningbo Shiji Bosi Tools Co., Ltd. కాన్ఫిగరేషన్ విచారణ కోసం, మెటీరియల్, వర్క్పీస్ విభాగం, అవసరమైన ఆపరేషన్, ఆశించిన పని చక్రం మరియు అందుబాటులో ఉన్న సరఫరాను పంపండిBOSI సంప్రదింపు పేజీలేదా ఇమెయిల్bosi01@bosi.cn. ఉద్దేశించిన డిస్క్ స్పెసిఫికేషన్ను చేర్చండి, తద్వారా యంత్రం మరియు అనుబంధ అవసరాలు కలిసి సమీక్షించబడతాయి.
తరచుగా అడిగే ప్రశ్నలు
నేను ఏ సైజు యాంగిల్ గ్రైండర్ ఎంచుకోవాలి?
పని ప్రదేశానికి మరియు ఆమోదించబడిన అటాచ్మెంట్కు తగినట్లుగా ఉండి, అవసరమైన రీచ్ను అందించే పరిమాణాన్ని ఎంచుకోండి. అసలు మోడల్ కట్టింగ్ కెపాసిటీ మరియు హ్యాండ్లింగ్ని నిర్ధారించండి. డిస్క్ వ్యాసం మాత్రమే ఉపయోగించగల కట్టింగ్ లోతును పేర్కొనదు.
అధిక-వాటేజ్ యాంగిల్ గ్రైండర్ ఎల్లప్పుడూ మంచిదేనా?
లేదు. అధిక పవర్ రేటింగ్ వేగవంతమైన ఆమోదయోగ్యమైన అవుట్పుట్, మెరుగైన హ్యాండ్లింగ్ లేదా ఎక్కువ జీవితాన్ని ఏర్పాటు చేయదు. వినియోగించదగిన ఉపయోగం మరియు అంతరాయాలతో సహా ఉద్దేశించిన పనిపై పూర్తి కాన్ఫిగరేషన్లను సరిపోల్చండి.
అర్బోర్ పరిమాణం స్పిండిల్ థ్రెడ్ సైజుతో సమానంగా ఉందా?
నం. ఒక యాక్సెసరీ యొక్క ఆర్బర్ పరిమాణం సాధారణంగా దాని మధ్య బోర్ను వివరిస్తుంది, అయితే స్పిండిల్ థ్రెడ్ పరిమాణం మెషీన్లో థ్రెడ్ మౌంటు ఫీచర్ను వివరిస్తుంది. రెండు తయారీదారులకు అవసరమైన ఖచ్చితమైన బోర్, థ్రెడ్, అంచులు మరియు బందు అమరికను నిర్ధారించండి.
నేను వేగాన్ని తగ్గిస్తే పెద్ద డిస్క్ని అమర్చవచ్చా?
తక్కువ వేగం సెట్టింగ్ భారీ డిస్క్కు అధికారం ఇవ్వదు. పేర్కొన్న మౌంటు హార్డ్వేర్ మరియు గార్డుతో మోడల్ కోసం ఆమోదించబడిన అటాచ్మెంట్ పరిమాణాలు మరియు రకాలను మాత్రమే ఉపయోగించండి. వేగం అనుకూలత అనేది ఒక అవసరం మాత్రమే.
స్విచ్ని విడుదల చేయడం వలన డిస్క్ వెంటనే ఆగిపోతుందా?
వెంటనే ఆగిపోతుందని అనుకోకండి. అటాచ్మెంట్ తిరుగుతున్నప్పుడు స్విచ్ శక్తిని తీసివేయగలదు. నిర్దిష్ట నియంత్రణ మరియు బ్రేక్ ఫంక్షన్లను తనిఖీ చేయండి మరియు సాధనాన్ని సెట్ చేయడానికి ముందు అటాచ్మెంట్ పూర్తిగా ఆగిపోయే వరకు వేచి ఉండండి.
బల్క్ ఆర్డర్కు ముందు పంపిణీదారులు ఏమి అభ్యర్థించాలి?
ఖచ్చితమైన యంత్రం మరియు కిట్ స్పెసిఫికేషన్, ఆమోదించబడిన అనుబంధ మరియు గార్డు సమాచారం, సంబంధిత తనిఖీ రికార్డులు, అవసరమైన మార్కెట్ డాక్యుమెంటేషన్ మరియు సేవా ఏర్పాట్లను అభ్యర్థించండి. ఆమోదించబడిన నమూనా మరియు ఆర్డర్ స్పెసిఫికేషన్ను సమలేఖనం చేయండి.
పనిని పూర్తి చేసే కాన్ఫిగరేషన్ను ఎంచుకోండి
విధిని పేర్కొనండి, ఆమోదించబడిన యంత్రం మరియు డిస్క్ కలయికను నిర్ధారించండి మరియు నిర్వచించబడిన ఆమోదయోగ్యమైన ఫలితంతో నమూనాలను సరిపోల్చండి. స్టాకింగ్ విలువైన కాన్ఫిగరేషన్ కస్టమర్ యొక్క పనికి సరిపోయేది మరియు స్థిరంగా సరఫరా చేయబడుతుంది మరియు సేవలు అందించబడుతుంది.
సంబంధిత వార్తలు
- కార్డ్లెస్ ఇంపాక్ట్ రెంచ్ బైయింగ్ గైడ్: టార్క్, డ్రైవ్ సైజు మరియు బ్యాటరీ ఎంపిక
- బ్రష్లెస్ వర్సెస్ బ్రష్డ్ డ్రిల్స్: తేడాలు, పనితీరు మరియు ఖర్చు
- డ్రిల్ బిట్ రకాలు మరియు ఉపయోగాలు: చెక్క, మెటల్ మరియు కాంక్రీటు కోసం ఎలా ఎంచుకోవాలి
- హామర్ డ్రిల్ వర్సెస్ రోటరీ హామర్: కాంక్రీట్ కోసం మీకు ఏది అవసరం?
- కార్డ్లెస్ డ్రిల్ బైయింగ్ గైడ్: సరైన డ్రిల్ మరియు కిట్ను ఎలా ఎంచుకోవాలి
- కార్డ్లెస్ పవర్ టూల్స్ను ఎలా ఎంచుకోవాలి: స్పెక్స్, బ్యాటరీలు మరియు టూల్ సిస్టమ్స్






-
E-mail
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్ను విశ్లేషించడానికి మరియు కంటెంట్ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.
గోప్యతా విధానం